Сроки поставки запчастей Renishaw, FANUC, Siemens: как спланировать закупку без простоя
Пока сервисная служба ждёт сервоусилитель или энкодер, станок стоит, а простой считают не в деталях, а в упущенных нормо-часах. Проблема в том, что срок поставки узла ЧПУ редко совпадает с ожиданиями: то, что кажется «стандартной запчастью», может ехать неделями из-за таможни, отсутствия на складе поставщика или необходимости подбора аналога. В этой статье — как устроена логистика комплектующих для станков с ЧПУ, какие узлы стоит держать в аварийном запасе и как построить закупку так, чтобы плановое ТО и внезапный отказ не превращались в простой цеха.
- Почему сроки поставки стали главным риском для производства
- Из чего складывается реальный срок поставки
- Какие узлы критичны для простоя станка
- Классификация ЗИП по критичности и срокам
- Как сформировать аварийный запас без заморозки бюджета
- Работа с поставщиком: параллельный импорт и аналоги
- Типичные ошибки планирования закупки
- Заключение
Почему сроки поставки стали главным риском для производства
До 2022 года большинство служб главного механика планировали закупку запчастей по принципу «закажем, когда сломается» — производители держали склады в России или доставляли деталь за 1–2 недели через официального дистрибьютора. Сейчас логистическая цепочка для оригинальных комплектующих Renishaw, FANUC, Siemens удлинилась: часть позиций везут через третьи страны, часть требует подтверждения совместимости под конкретную серию контроллера, часть просто отсутствует на региональных складах и заказывается под станок.
В результате срок от заявки до установки детали может отличаться в разы — от нескольких дней (если позиция есть на складе поставщика в России) до полутора-двух месяцев (если деталь редкая, снята с производства или требует индивидуального подбора). Разница именно в этом диапазоне и определяет, встанет производство на день или на месяц.
Из чего складывается реальный срок поставки
Срок поставки — это не время в пути посылки, а сумма нескольких этапов, каждый из которых может занять больше времени, чем ожидается:
- Диагностика и подбор артикула. Нужно точно определить, какая деталь вышла из строя и какой артикул подходит именно к вашей конфигурации станка — по серии контроллера, версии прошивки, типу интерфейса (например, интерфейсу устройства цифровой индикации или протоколу энкодера EnDat/Fanuc серии αi).
- Наличие на складе поставщика. Если деталь есть в наличии в России — поставка занимает дни. Если нужен заказ у зарубежного партнёра — добавляются сроки производства или комплектации партии.
- Логистика и таможенное оформление. Для параллельного импорта это отдельный этап с непредсказуемыми задержками на границе.
- Проверка и тестирование перед отгрузкой. Электронные платы, сервоусилители и энкодеры проверяют на стенде — это дополнительные 1–3 дня, но экономит время на пусконаладке.
- Доставка до объекта и монтаж. Курьерская доставка внутри страны обычно быстрее всех предыдущих этапов, но её тоже нужно закладывать в расчёт.
Поэтому при планировании закупки правильнее ориентироваться не на «время доставки», а на полный цикл — от диагностики до момента, когда деталь встала в станок и прошла проверку.
| Категория узла | Типичный срок при наличии на складе | Типичный срок при заказе под станок |
|---|---|---|
| Энкодеры, датчики Renishaw | от 2–5 дней | 2–6 недель |
| Сервоусилители, платы ЧПУ FANUC/Siemens | от 3–7 дней | 3–8 недель |
| Модули ввода-вывода, платы расширения | от 2–5 дней | 2–5 недель |
| Механика (ШВП, подшипники, кулачки) | от 5–10 дней | 3–10 недель |
| Расходники (стилусы, вставки, предохранители) | 1–3 дня | 1–2 недели |
Цифры ориентировочные и зависят от конкретной модели узла и загрузки поставщика — уточняйте актуальные сроки при оформлении заявки.
Какие узлы критичны для простоя станка
Не все запчасти одинаково опасны для производственного графика. Критичность узла определяется не его ценой, а тем, есть ли у него функциональный аналог «под рукой» и как быстро без него встаёт вся ось или шпиндель.
- Энкодеры обратной связи — без рабочего датчика привод не выйдет на позицию, ось встаёт полностью. Разбор причин потери отсчёта см. в статье «Энкодер потерял отсчёт: причины».
- Сервоусилители и силовые платы контроллера — выход из строя одного модуля часто останавливает весь станок, а не отдельную ось.
- Измерительные щупы и головки Renishaw — критичны там, где привязка инструмента или контроль детали встроены в цикл обработки без ручной альтернативы.
- Модули дискретного ввода-вывода — управляют периферией станка (зажимы, конвейер, ограждения); их отказ блокирует цикл даже при исправной механике.
Для этих категорий узлов имеет смысл держать резерв на складе предприятия или у ближайшего поставщика — заказ «под событие» почти всегда означает простой на весь срок логистики.

Датчик обратной связи оси — один из узлов, отказ которого моментально останавливает станок; имеет смысл держать в аварийном запасе для критичных линий.
Классификация ЗИП по критичности и срокам
Практичный способ спланировать закупку — разделить весь перечень запчастей станка на три группы по логике ABC-анализа, но с привязкой не к стоимости, а к времени простоя и сроку поставки:
- Группа А — критично и долго везётся. Сервоусилители, платы ЧПУ, редкие энкодеры под снятые с производства серии. Держать в наличии на складе предприятия или у поставщика с гарантией резерва.
- Группа B — критично, но везётся быстро. Стандартные датчики, предохранители, распространённые модули ввода-вывода. Можно заказывать по факту, если поставщик держит позицию на своём складе.
- Группа C — не критично или заменяется вручную. Расходники, элементы индикации, вентиляторы охлаждения. Заказ по плановому графику, без спешки.
Такую классификацию стоит делать не «на глаз», а по фактической истории отказов конкретного парка станков — какие узлы выходили из строя за последние 2–3 года и сколько времени занимал каждый раз поиск и доставка замены.
Как сформировать аварийный запас без заморозки бюджета
Держать на складе дубликаты всех узлов станка невыгодно — это замороженные деньги и риск, что деталь пролежит без дела до списания. Разумный аварийный запас строится на нескольких принципах:
- В резерв попадают только позиции группы А — узлы с длинным циклом поставки и высокой критичностью для простоя.
- Приоритет — деталям, которые общие для нескольких станков парка: один запасной сервоусилитель может закрыть риск сразу для трёх однотипных машин.
- Для дорогих и редких узлов — модуль системы диагностики, который заранее сигнализирует о деградации узла (рост вибрации, перегрев, дрейф позиционирования), даёт время заказать деталь заранее, а не в момент аварийной остановки.
- Часть резерва можно держать не физически на складе, а как договорённость с поставщиком о приоритетной отгрузке — это снижает капитальные затраты при сохранении скорости реакции.
Отдельно стоит учитывать модули ввода-вывода и платы расширения контроллера — они относительно недороги, но их отсутствие блокирует работу периферии станка целиком.
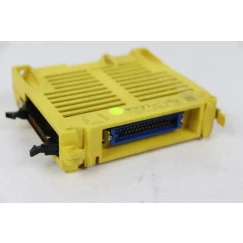
Модуль управления дискретной периферией станка — недорогая позиция группы А, оправданная для хранения в аварийном запасе.
Работа с поставщиком: параллельный импорт и аналоги
Сокращение сроков поставки часто зависит не от собственного склада, а от того, как выстроены отношения с поставщиком:
- Запрашивайте два варианта комплектации сразу — оригинал и совместимый аналог. По части узлов (щупы, датчики, стилусы) разница в сроке поставки между оригиналом и аналогом может быть в разы; подробнее в статье «Оригинал или аналог: стоит ли экономить на щупе».
- Уточняйте у поставщика фактическое наличие, а не только каталожную доступность — часть позиций указана в прайсе, но фактически заказывается у производителя.
- Фиксируйте артикул станка целиком, а не только артикул детали — это ускоряет подбор совместимой замены при отсутствии оригинала, разбор такого подхода есть в статье про аналоги FANUC AiSP30.
- Договаривайтесь о резервировании критичных позиций на складе поставщика заранее, особенно перед плановыми остановками на ТО.
Для измерительных задач, где узел напрямую влияет на точность привязки инструмента, стоит смотреть не только на срок поставки, но и на совместимость по протоколу — например, приводные головки PH10 PLUS требуют согласования с контроллером станка перед заказом.
Приводная головка для измерительных циклов на обрабатывающем центре — узел с длительным сроком заказа под конкретную конфигурацию, требующий согласования заранее.
Типичные ошибки планирования закупки
На практике простои из-за нехватки запчастей чаще всего связаны не с реальной невозможностью быстро получить деталь, а с организационными просчётами:
- Заказ по факту отказа, а не по признакам износа. Экономика замены по расписанию почти всегда выгоднее аварийной — тема раскрыта в статье «Простой станка ЧПУ из-за датчика: экономика замены».
- Отсутствие точного артикула в документации предприятия. Время уходит не на доставку, а на поиск и уточнение — какая именно модель энкодера или сервоусилителя стоит на станке.
- Одна точка снабжения без резервного канала. Если единственный поставщик задерживает отгрузку, альтернативы нет и простой растягивается.
- Игнорирование диагностики на раннем этапе. Плановая проверка привода и признаков износа ШВП позволяет заказать деталь заранее, а не по факту остановки станка.
- Хранение резерва без учёта совместимости. Деталь на складе, которая не подходит по версии прошивки или разъёму — это тот же простой, только с иллюзией готовности.
Для шпиндельных узлов и приводов, где замена двигателя требует точного подбора по мощности и типу энкодера, разумно заранее уточнить характеристики у поставщика — например, у шпиндельных двигателей для станков с ЧПУ сроки поставки сильно различаются в зависимости от типоразмера и наличия на складе.
Замена шпиндельного двигателя требует точного подбора по мощности и энкодеру — уточняйте параметры заранее, чтобы сократить срок ожидания поставки.
FAQ: частые вопросы
Какой срок поставки считать нормальным для стандартного энкодера Renishaw?
Если позиция есть на складе поставщика в России, обычно это несколько рабочих дней. Если требуется заказ у производителя под конкретную серию — счёт идёт на недели, точный срок уточняйте при оформлении заявки.
Как понять, какие запчасти держать в аварийном запасе на предприятии?
В резерв закладывают узлы, которые критично останавливают станок и одновременно имеют долгий цикл поставки — обычно это сервоусилители, платы контроллера и редкие энкодеры. Расходники и легко заменяемые вручную элементы можно заказывать по факту.
Ускоряет ли параллельный импорт получение оригинальных запчастей?
Он расширяет доступность позиций, которых нет у официального дистрибьютора, но добавляет этап таможенного оформления, который трудно прогнозировать по срокам. Для критичных узлов лучше уточнять фактическое наличие заранее, а не рассчитывать только на параллельный импорт.
Стоит ли переходить на аналог, если оригинал везётся слишком долго?
Да, если аналог подтверждённо совместим по протоколу и посадочным размерам — это часто сокращает срок поставки в разы. Решение стоит принимать после проверки совместимости с конкретной конфигурацией станка, а не только по каталожному номеру.
Как диагностика помогает спланировать закупку заранее?
Система диагностики фиксирует признаки деградации узла — рост вибрации, нагрев, дрейф позиционирования — до того, как он выйдет из строя полностью. Это даёт время заказать деталь заранее и избежать аварийной остановки станка.
Заключение
Срок поставки запчастей для станка с ЧПУ — управляемый параметр, если заранее знать, какие узлы критичны, держать под рукой точные артикулы и не полагаться на единственный канал снабжения. Разделение ЗИП на группы по критичности и срокам поставки, аварийный запас для узлов группы А и договорённости с поставщиком о резервировании снижают риск простоя до минимума даже при удлинившейся логистике.
Если нужно составить перечень критичных запчастей под конкретный парк станков или подобрать аналог узла с более коротким сроком поставки — специалисты ООО «Эффективное производство» готовы помочь с диагностикой, подбором артикулов и организацией аварийного запаса.
Связанные материалы
Читайте также

При современном уровне автоматизации производства и стремлению к увеличению его эффективности, на первый план выходит контроль качества работы оборудования. Контактные измерительные системы (ИС) для станков, оснащенных ЧПУ, стали неотъемлемым элементов множества техпроцессов. В статье расскажем про их классификацию и практическом применении.