Ошибка Renishaw 91 INPUT MISSING на Fanuc / Meldas: разбор параметров A, B, C, X, Y, Z
Ошибка «91 INPUT MISSING» относится не к аппаратной части станка, а к программному слою — она формируется макро-программами Renishaw (Inspection Plus, Productivity+ и аналогичными пакетами циклов), встроенными в постпроцессор стойки Fanuc или Mitsubishi Meldas.座на первый взгляд сообщение выглядит пугающе, но по сути это защита от некорректного вызова цикла: система обнаружила, что в строке G65 (или G75) не хватает одного из обязательных адресов, без которого цикл измерения не может быть выполнен. Ниже разобрано, какие параметры считаются обязательными, почему они выпадают из программы и как быстро локализовать причину без остановки производства на длительное время.
- Что означает ошибка 91 INPUT MISSING
- Где возникает ошибка: макроциклы Renishaw для Fanuc и Meldas
- Параметры X, Y, Z, A, B, C и другие: что они означают
- Типовые сценарии возникновения ошибки
- Порядок диагностики и устранения
- Отличие от смежных кодов ошибки 91
- Профилактика повторного появления
Что означает ошибка 91 INPUT MISSING
Измерительные циклы Renishaw для контактных щупов (измерение детали, привязка инструмента, калибровка) реализованы как макро-программы с параметрической передачей данных. Оператор или технолог вызывает цикл командой вида G65 P9832 X... Y... Z... A... B... C..., где буквенные адреса — это аргументы, которые макрос ожидает получить перед выполнением. Внутри макроса заложена проверка: если обязательный аргумент не найден в текущем кадре, программа прерывается и на экран выводится «91 INPUT MISSING» — то есть «отсутствует входной параметр».
Важно понимать: ошибка не указывает конкретный пропущенный адрес по номеру — она лишь фиксирует сам факт нехватки данных. Поэтому диагностика сводится к сверке фактической строки вызова с перечнем обязательных параметров конкретного цикла по документации на щуп Renishaw и версии макропакета, установленного на станке.
Где возникает ошибка: макроциклы Renishaw для Fanuc и Meldas
Ошибка типична для следующих групп циклов:
- калибровка щупа по эталонной сфере или кольцу (определение диаметра, смещений по осям);
- измерение геометрических элементов детали — отверстий, бобышек, пазов, плоскостей, углов;
- привязка нуля детали (single surface, corner, web/pocket);
- измерение и коррекция длины/диаметра инструмента бесконтактными или контактными датчиками;
- пользовательские макросы, написанные технологом «по мотивам» стандартных циклов Renishaw, но без полного набора проверок совместимости параметров.
На стойках Fanuc сообщение выводится штатным механизмом пользовательских тревог (#3000), на Mitsubishi Meldas — аналогичным способом через макро-alarm. Внешне текст ошибки одинаков независимо от модели стойки, но конкретный номер макро-программы (P9xxx) и набор обязательных параметров зависят от версии пакета циклов — уточняйте по руководству на комплект щупа и постпроцессору станка.
Параметры X, Y, Z, A, B, C и другие: что они означают
Набор обязательных адресов зависит от типа цикла, но в подавляющем большинстве измерительных макросов Renishaw используется следующая логика распределения параметров. Точное назначение всегда сверяйте с описанием конкретного макроса — ниже приведена общеинженерная схема, а не универсальный стандарт.
| Параметр | Типовое назначение | Что проверить, если он «пропал» |
|---|---|---|
| X, Y, Z | Номинальные координаты измеряемого элемента или точки старта цикла | Заданы ли все три координаты в кадре вызова, не потерялась ли одна при копировании программы |
| A | Номинальный размер элемента (диаметр, длина стороны) либо угол поворота на многоосевых станках | Указано ли значение размера/угла, соответствует ли тип цикла ожидаемому набору аргументов |
| B | Допуск или направление подхода щупа к поверхности | Не был ли параметр удалён при редактировании кадра вручную |
| C | Номер макропеременной для записи результата измерения либо угол C-оси | Выделен ли диапазон макропеременных, не занят ли адрес другим циклом |
| D, H | Номер корректора инструмента или щупа, к которому применяется результат | Существует ли корректор с указанным номером в таблице инструментов |
| F | Скорость подачи измерительного перемещения | Задана ли подача явно или ожидается модальное значение из предыдущего кадра |
| R | Плоскость отвода/безопасная высота перед измерением | Присутствует ли адрес R в кадре, не потерян ли он при переносе цикла между программами |
На практике чаще всего «теряются» именно X, Y, Z и A — либо потому что технолог скопировал строку вызова из другого цикла с иным набором параметров, либо потому что при ручном редактировании программы в текстовом редакторе случайно вырезан один из адресов вместе с пробелом.
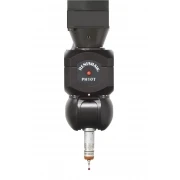
Головка задаёт ориентацию щупа перед вызовом измерительного цикла — если параметры A/B/C в макросе отвечают за угол подхода, несовпадение с реальным положением головки часто выявляется одновременно с ошибкой INPUT MISSING.
Типовые сценарии возникновения ошибки
На практике «91 INPUT MISSING» почти всегда возникает по одной из следующих причин:
- программу для измерения нового типа детали скопировали с предыдущей и не полностью адаптировали строку вызова — часть параметров осталась в старом виде, а часть выпала;
- в CAM-системе постпроцессор сгенерировал кадр без одного из обязательных адресов из-за неверных настроек шаблона цикла Renishaw;
- оператор вручную вносил правки в кадр G65 и случайно удалил символ адреса вместе со значением;
- на станке обновили пакет макроциклов Renishaw до новой версии, где изменился обязательный набор параметров, а старые программы не пересмотрели;
- используется цикл, требующий разного набора параметров в зависимости от типа элемента (например, отверстие против бобышки), и в программе вызван «не тот» P-номер с набором аргументов от другого цикла.
Если ошибка появляется не на конкретной операции, а хаотично на разных программах, стоит проверить общую целостность файла с макросами Renishaw в памяти стойки — возможна частичная порча данных из-за сбоя при переносе программ.
Порядок диагностики и устранения
Диагностику удобно вести по шагам от простого к сложному:
- Откройте кадр, на котором произошла остановка, и выпишите все адреса, которые в нём фактически присутствуют.
- Сравните список с обязательными параметрами для данного номера макроса P9xxx по документации на цикл — набор параметров у разных циклов (калибровка, измерение отверстия, измерение бобышки, привязка угла) различается.
- Проверьте, не «съехали» ли адреса при переносе программы между системами: часто пропадает именно последний параметр в строке из-за обрезки длинной строки при импорте.
- Если программа сгенерирована постпроцессором CAM, сверьте шаблон вызова цикла Renishaw в постпроцессоре с актуальной версией макропакета на станке.
- Убедитесь, что используемый номер макроса соответствует типу измеряемого элемента — вызов цикла «для отверстия» с набором параметров «для плоскости» тоже даёт INPUT MISSING.
- После правки протестируйте цикл в режиме покадрового выполнения, прежде чем запускать полный цикл обработки.
Если ошибка возникает системно после обновления ПО стойки или пакета циклов, есть смысл провести полную ревизию макропрограмм — это отдельная задача, где полезно опираться на общий материал о причинах и устранении ошибок Renishaw, а также на статью о калибровке щупа Renishaw, если подозрение падает на некорректные калибровочные параметры.

Если после исправления параметров цикла результаты измерения по-прежнему нестабильны, стоит проверить исправность самой измерительной цепи станка, а не только текст макроса.
Отличие от смежных кодов ошибки 91
Сообщение «91» в макросах Renishaw объединяет целую группу текстовых расшифровок, и путать их между собой не стоит — каждая указывает на свой характер проблемы в кадре вызова цикла.
| Вариант ошибки 91 | Что означает | Типичная причина |
|---|---|---|
| INPUT MISSING | Обязательный параметр отсутствует в кадре | Пропущен адрес X/Y/Z/A/B/C при вызове цикла |
| INPUT NOT ALLOWED | Указан параметр, который цикл не ожидает | Лишний адрес, не предусмотренный данным номером макроса |
| INPUT OUT OF RANGE | Значение параметра выходит за допустимые пределы | Опечатка в размере, неверная единица измерения |
| FORMAT ERROR | Нарушен синтаксис строки вызова макроса | Лишний символ, неверный порядок адресов |
| INPUT MIXED | Одновременно заданы взаимоисключающие параметры | Совмещены аргументы разных режимов цикла |
| DATA MISSING | Отсутствуют данные, необходимые для расчёта результата | Не заполнена таблица калибровки или ссылочная переменная |
Практически: если станок «не начал» цикл вообще — вероятнее INPUT MISSING или FORMAT ERROR, если цикл стартовал и упал на расчёте результата — стоит проверить DATA MISSING. Точная трактовка всё равно зависит от модели стойки и версии макропакета, поэтому финальную сверку делайте по руководству на конкретный измерительный цикл.
Профилактика повторного появления
Чтобы ошибка не возвращалась после устранения:
- ведите библиотеку проверенных шаблонов вызова циклов Renishaw отдельно от рабочих программ, чтобы копирование не приводило к потере параметров;
- после обновления пакета макроциклов или прошивки стойки прогоняйте контрольный комплект программ в покадровом режиме перед запуском в серию;
- при разработке постпроцессора для CAM-системы явно фиксируйте полный набор обязательных параметров для каждого используемого номера цикла;
- ограничивайте ручное редактирование измерительных кадров операторами без доступа к макро-программированию — снижает риск случайного удаления адреса;
- периодически сверяйте фактическую конфигурацию щупа и приводной головки со значениями, заложенными в калибровочные макросы — расхождение по углу или смещению нередко маскируется под нехватку параметров.
Если на станке используется контактный щуп с приводной головкой, полезно ознакомиться с материалом о выборе датчиков Renishaw для ЧПУ — там разобраны общие принципы совместимости оборудования и макропрограмм.
Точность позиционирования осей напрямую влияет на достоверность результатов измерительных циклов Renishaw — стабильный энкодер снижает вероятность ложных срабатываний диагностики.
FAQ: частые вопросы
Что именно означает «91 INPUT MISSING» на стойке Fanuc или Meldas?
Это сообщение макро-программы Renishaw о том, что в вызове измерительного цикла отсутствует один из обязательных параметров — чаще всего X, Y, Z или A. Сама стойка при этом исправна, проблема в тексте управляющей программы.
Как узнать, какой именно параметр пропущен?
Стойка не указывает конкретный адрес — нужно вручную сверить кадр вызова цикла с перечнем обязательных параметров для данного номера макроса по документации на комплект Renishaw.
Может ли ошибка появиться из-за неисправности самого щупа?
Напрямую нет, ошибка формируется на уровне программы до фактического запуска измерения. Но если после исправления параметров результаты измерений остаются нестабильными, стоит отдельно проверить исправность щупа и приводной головки.
Одинаковы ли обязательные параметры для всех циклов Renishaw?
Нет. Набор параметров зависит от типа цикла — измерение отверстия, бобышки, плоскости, калибровка щупа требуют разных аргументов. Уточняйте по руководству на конкретный макрос.
Как избежать повторного появления этой ошибки?
Используйте проверенные шаблоны вызова циклов вместо копирования и ручного редактирования кадров, а после обновления пакета макроциклов прогоняйте контрольные программы в покадровом режиме перед запуском в серию.
Заключение
Ошибка «91 INPUT MISSING» — программная, а не аппаратная, и в большинстве случаев устраняется сверкой строки вызова макроцикла с перечнем обязательных параметров конкретного номера P9xxx. Тем не менее если ошибка возникает нерегулярно, сопровождается смежными кодами 91 или проявляется после обновления ПО стойки, есть смысл провести системную ревизию макропрограмм и конфигурации измерительного оборудования.
Если разобраться с макросом самостоятельно не получается или ошибка сопровождается сомнениями в исправности самого щупа, приводной головки или измерительной цепи станка, обратитесь к специалистам ООО «Эффективное производство» — поможем с диагностикой, подбором совместимых компонентов Renishaw и настройкой измерительных циклов.
Связанные материалы
Читайте также